


Hotmeltlijm voor houtbewerking is een thermoplastisch materiaal dat voor 100% uit vaste stoffen bestaat: je verwarmt het totdat het vloeit, drukt het tussen twee houten oppervlakken en laat het afkoelen totdat het weer stolt. Er hoeft niets te verdampen, zodat er binnen enkele seconden een hechtsterkte ontstaat in plaats van de twintig tot zestig minuten die een PVA- of ureum-formaldehydelijm nodig heeft onder klemdruk.
Het korte antwoord, vóór de details: voor binnenmeubilair, kantenband en fineer op warmtegevoelige substraten is een hotmelt op basis van EVA normaal gesproken het goedkoopste product dat zijn werk goed doet. Stap over op een op PA gebaseerd product als het verlijmde onderdeel tijdens gebruik ongeveer 70-100 °C moet overleven. Kies een PES- of TPU-film of -baan als de lijmlijn dun, uniform en droog moet zijn, zoals bij fineer-, laminaat-, honingraatpanelen en profielomhulde profielen.
Wat volgt is hoe de polymeerfamilies verschillen, waar ze allemaal thuishoren in een houtbewerkingslijn, welke procesinstellingen bepalen of de verbinding standhoudt, en hoe de fouten die daadwerkelijk op de werkvloer optreden, moeten worden gediagnosticeerd.
Wat smeltlijm voor houtbewerking werkelijk is
In de houtbewerking is smeltlijm niet één product, maar een familie die wordt gedefinieerd door de manier waarop het wordt afgeleverd, als een gesmolten kraal, een gecoate film of een non-woven web.
Alle drie delen dezelfde fysica. Het polymeer is vast bij kamertemperatuur, wordt op het verwekingspunt zacht tot een kleverige vloeistof, bevochtigt het houtoppervlak onder lichte druk en keert terug naar een vaste stof als het afkoelt. Omdat het proces puur fysiek is, blijft de verbinding door hitte heropenbaar, wat handig is voor het herpositioneren van fineer en voor reparatiewerkzaamheden, maar het betekent ook dat de verbinding gaat kruipen als deze voortdurend boven het verwekingsbereik wordt gehouden.
Korrels en kralen gaan in een hotmeltpistool of een kantenaanlijmmachine, waar de lijm in een reservoir wordt gesmolten en als rups of dunne rolcoating wordt aangebracht. Films en banen arriveren als voorgevormde vellen die tussen de twee substraten worden gelegd en geactiveerd in een membraanpers, een rollenlamineerder of een verwarmde degelpers. Dat verschil is zowel commercieel als technisch: het aanbrengen van gesmolten materiaal is snel en goedkoop bij de montage van meubels, terwijl film en web een gecontroleerd, uniform laaggewicht opleveren waar een kralenapplicator eenvoudigweg niet aan kan tippen.
Eén grens verdient het om duidelijk te worden aangegeven. Hotmelts zijn uitstekend geschikt voor kantenverlijming, lamineren, fineren en niet-structurele montage. Ze zijn geen vervanging voor een structurele lijm in een dragende verbinding, waarbij een stijve vernettingslijm of een mechanische bevestiging het juiste antwoord is.
Hotmelt vergeleken met PVA, epoxy en ureum-formaldehyde
De eerlijke vergelijking is kort: hotmelt wint het op het gebied van lijnsnelheid en droogproceszuiverheid, PVA wint op kosten per verbinding waar de klemtijd betaalbaar is, en epoxy of ureum-formaldehyde wint waar structuur en vochtbestendigheid domineren.
Winkels wisselen zelden om één reden van lijm. De beslissing komt meestal neer op hoe snel onderdelen moeten bewegen, hoeveel vloeroppervlak de klemmen in beslag nemen en waaraan het voltooide stuk gedurende zijn levensduur zal worden blootgesteld.
| Eigendom | Hotmelt (EVA / PA) | PVA | Epoxy | Ureum-formaldehyde |
|---|---|---|---|---|
| Tijd instellen of indrukken | 5-60 seconden | 20-60 minuten vastgeklemd | 1-24 uur | 15-45 minuten |
| Vervoerder | 100% vaste stof, oplosmiddelvrij | Op waterbasis | Tweecomponenten, oplosmiddelvrij | Op waterbasis |
| Klemmen | Alleen druk en dan loslaten | Klemmen of persen | Klemmen, lange uitharding | Druk, hoge klemdruk |
| Hittebestendigheid | EVA tot ongeveer 60 °C, PA tot meer dan 100 °C | Laag | Hoog | Matig tot hoog |
| Opvullen van gaten | Arm, heeft contact nodig | Matig | Goed | Arm |
| Vocht en gebruik buitenshuis | Arm unless a specific grade is chosen | Arm | Goed | Matig |
| Typische houtbewerkingsrol | Kantenlijmen, fineren, lamineren, snelle montage | Deuvels, kastmontage | Reparatie, exterieur, structureel | Paneelproducten, binnendeuren |
De chemie kiezen: EVA, PA, PES en TPU
De chemie, en niet het merk, bepaalt hoe een hotmelt zich gedraagt op een houtbewerkingslijn: EVA voor de kosten en een lage activeringstemperatuur, PA voor hitte- en kruipweerstand, PES voor dunne droge films met goede thermische prestaties, en TPU voor elasticiteit op gebogen of flexibele laminaten.
Vier polymeerfamilies bestrijken bijna elke houtbewerkingstoepassing, en elke familie heeft een temperatuurvenster dat niet mag worden genegeerd wanneer u het procesblad schrijft.
| Polymeer | Verzachtingsbereik | Sterkte | Typisch houtbewerkingsgebruik | Belangrijkste beperking |
|---|---|---|---|---|
| EVA | Ongeveer. 70-95°C | Matig | Randafwerking, membraanlaminering, algemene montage | Kruipt boven ongeveer 60 °C bij langdurig gebruik |
| PA | Ongeveer. 110-140°C | Hoog | Kantenverlijming voor keukens en warme omgevingen, meubels met verhoogde gebruikstemperatuur | Hooger application temperature can scorch thin veneer on long dwell |
| PES | Ongeveer. 110-130°C | Hoog | Fineer- en paneelfilms, verlijming op schuim en textiel in meubels | Vereist een consistente druk en vlakke, schone oppervlakken |
| TPU | Ongeveer. 90-120°C | Hoog, flexible | Gebogen laminaten, elastische films, flexibele substraten | Vochtgevoelig, heeft droge opslag nodig |
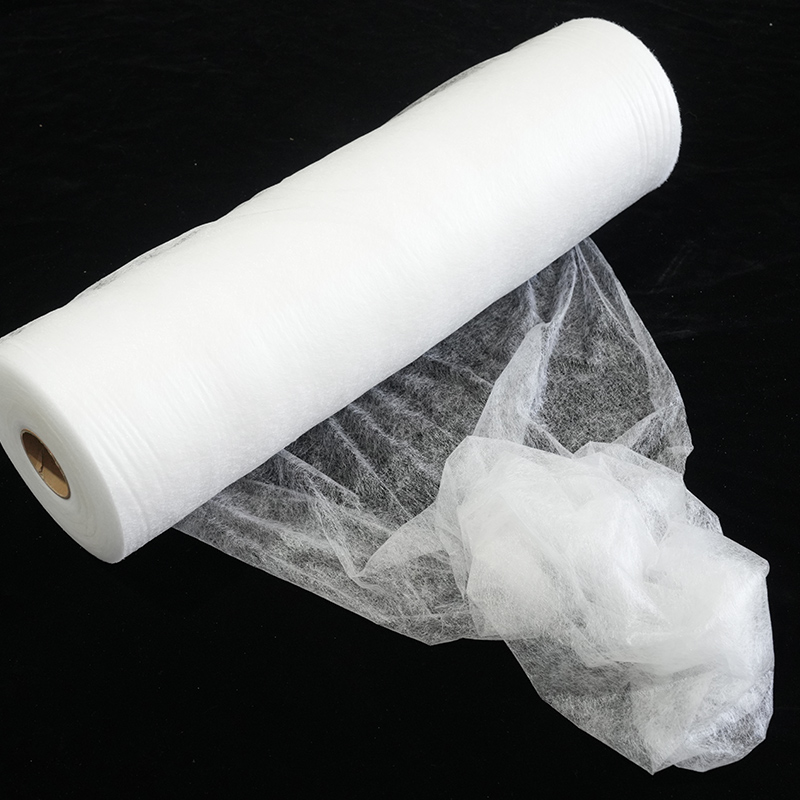
Als uw lijn bestaat uit hittegevoelig fineer, decoratief papier of dun laminaat, is een EVA-baan op lage temperatuur, geleverd als een hele moederrol en op maat gesneden op uw werkbreedte, meestal het meest economische uitgangspunt, omdat u hiermee kunt lamineren onder de temperatuur waarbij het bovenmateriaal verkleurt of krult.
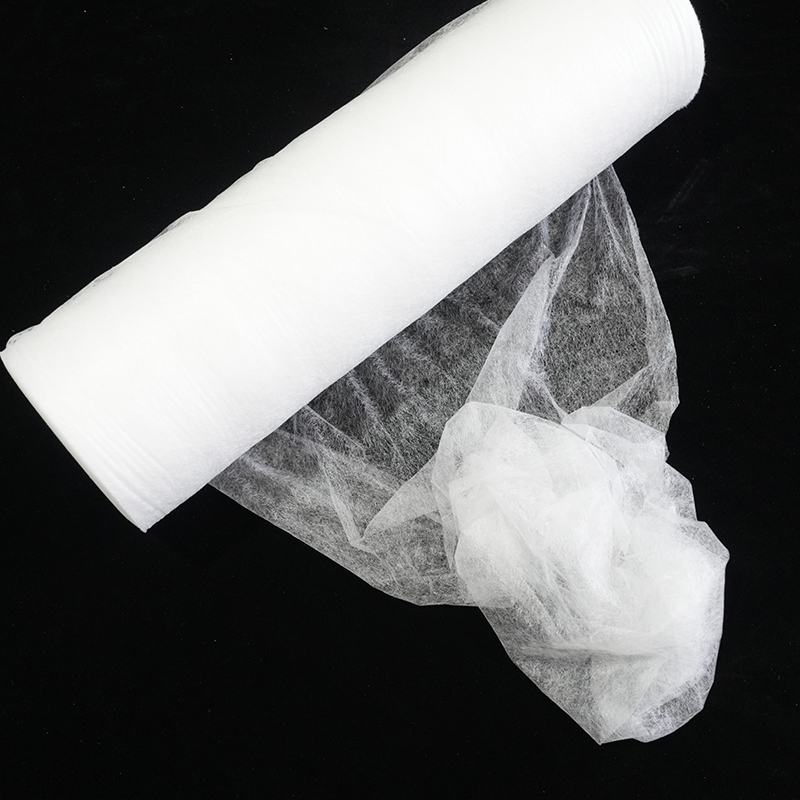 Lage temperatuur EVA-smeltlijmwebmoederrol Moederrol EVA-smeltlijmvlies ontworpen voor het bij lage temperatuur verlijmen van warmtegevoelig fineer, decoratief papier en dunne laminaten op doorlopende lamineerlijnen. Bekijk Product →
Waar smeltlijm past in een houtbewerkingswinkel
Hotmeltlijm verdient zijn plaats in vijf houtbewerkingsbewerkingen: kantenlijmen, vlaklamineren en fineren, profielwikkelen, snelle submontage en reparatie of nabewerking.
- Randverlijming. Dit is het gebruik met het hoogste volume. De band en de paneelrand worden met elkaar verbonden door een gesmolten kraal of een voorgecoate laag, en het onderdeel kan direct na de aandrukrol worden bijgesneden en geschraapt, zonder tussenstation.
- Vlaklamineren en fineren. Tussen het paneel en het fineer, het decoratieve papier of de folie wordt een folie of baan gelegd, die vervolgens onder hitte en druk in een membraanpers of een lamineerrol wordt geactiveerd. Door de droge verbindingslijn wordt er geen water in het fineer gedreven, waardoor het oppervlak niet opzwelt of korrelt.
- Profielverpakking. Folie en banen passen zich bij verhitting aan aan gebogen MDF- en aluminiumprofielen, wat geschikt is voor meubelonderdelen waar een vlakpers niet bij kan.
- Snelle submontage. Deuvels, verstekken en frames kunnen binnen enkele seconden worden verwerkt, waardoor de tijd die een karkas in een mal in beslag neemt, wordt verkort en er minder werk nodig is.
- Reparatie en nabewerking. Omdat het polymeer thermoplastisch is, kan een opstaande rand of een verplaatste fineerpatch opnieuw worden geactiveerd met een heet strijkijzer in plaats van te worden gesloopt.
Voor fineer- en vlaklaminering is een PES-film met rugpapier een praktische keuze: de papierdrager voorkomt dat de film op de rol blokkeert en de film smelt snel bij verhoogde perstemperatuur, waardoor een schone, dunne, oplosmiddelvrije dubbelzijdige hechting ontstaat op panelen op houtbasis.
 PES Hotmelt-kleeffolie met rugpapier Rugpapier PES-film voor fineer- en vlaklaminering, zorgt voor een schone, dunne, oplosmiddelvrije dubbelzijdige hechting op houten panelen wanneer deze bij hoge temperatuur worden geperst. Bekijk Product →
Procesinstellingen die de kwaliteit van de binding bepalen
De kwaliteit van de hechting bij houtbewerking wordt bepaald door vijf variabelen die u controleert: substraattemperatuur, lijmtemperatuur, open tijd, laaggewicht en druk, waarbij het houtvochtgehalte stilletjes daarachter zit.
De temperatuur van het substraat is belangrijker dan de meeste operators verwachten. Koud hout koelt een dunne lijmrups vrijwel onmiddellijk af: beneden ongeveer 15 °C stort de open tijd in en de lijm gaat over voordat het tweede oppervlak arriveert. Onderdelen in de winter op 18-25 °C bewaren is vaak de goedkoopste kwaliteitsverbetering die beschikbaar is.
De temperatuur van de lijm moet binnen het venster van de leverancier liggen, en binnen ongeveer ±5 °C van het midden ervan. Door heter te laten lopen om de vloei te verbeteren, wordt de oxidatie versneld, wat zich een paar weken later uit in de vorm van verdonkering, een verbrande geur en een meetbaar verlies aan hechtsterkte.
De open tijd moet langer zijn dan de werkelijke montagetijd, niet de ideale tijd. Als een paneel van de applicator naar de pers moet reizen, meet dan die reis en vergelijk deze met de gepubliceerde open tijd. Pas vervolgens het laaggewicht aan of kies een langere open tijd.
Voor films en banen wordt het vachtgewicht aangegeven in gram per vierkante meter. Te weinig levert een uitgehongerde, glanzende lijn op die bij lage belasting faalt; te veel veroorzaakt uitknijpen, een sponsachtige hechtlijn en zichtbare lijm op het afgewerkte oppervlak. De druk en de rusttijd moeten net genoeg zijn om beide oppervlakken gelijkmatig te bevochtigen, dus controleer of de kneep evenwijdig is en de rollen goed liggen, want de factoren die de hechtsterkte beïnvloeden zijn meestal mechanisch voordat ze chemisch zijn.
Houtvocht en oppervlakteconditie sluiten de cirkel. In de oven gedroogd papier met een vochtgehalte van 6-8% gedraagt zich voorspelbaar, terwijl nat of groen papier bij de lijmlijn in stoom verandert. Stoffige, olieachtige of harsrijke tropische soorten hebben vers zand en soms een primer nodig, en eventuele losse vezels aan een MDF-rand trekken met de band mee.
 Aangepaste PA-polyamide smeltlijmbaan Op maat gemaakte zelfklevende gaasfolie van polyamide voor het verlijmen van kleding, schoenen, auto's en meubels, met instelbare activeringstemperatuur, grammage, maaspatroon en rolbreedte. Bekijk Product →
Veelvoorkomende problemen en hoe u deze kunt oplossen
De meeste defecten aan smeltlijm bij houtbewerking vallen uiteen in vijf patronen, en elk daarvan heeft een mechanische of thermische oorzaak in plaats van een mysterie in de formulering.
| Symptoom | Meest waarschijnlijke oorzaak | Praktische oplossing |
|---|---|---|
| Bond springt open na afkoeling | Ondergrond te koud of open tijd overschreden | Warme delen tot 18-25 °C, verkort de transferafstand, verhoog het gewicht van de vacht |
| Stringen en spinnenwebben | Smelttemperatuur te hoog, spuitmond of rol te ver van het substraat | Verlaag de smelttemperatuur in stappen van 5 °C, dicht de opening en controleer de uitschakeling |
| Uitgehongerde, glanzende bondlijn | Overmatige druk waardoor de lijm eruit wordt gedrukt, of het gewicht van de laag is te laag | Verlaag de rol- of persdruk, controleer het laaggewicht en het basisgewicht van de folie |
| Storing na maanden in een warme kamer | EVA kruipt boven zijn verzachtingsbereik | Schakel voor dat onderdeel over naar PA, PES of een hogere verzachtingsgraad |
| Bellen, blaren of schuimvorming | Vocht in fineer of paneel, of ingesloten lucht bij de kneep | Droog de bouillon tot een vochtgehalte van 6-8%, vertraag de kneep en voeg een korte voorverwarming toe |
Veelgestelde vragen
Is smeltlijm sterk genoeg voor houtbewerking?
Ja voor kantenband, lamineren, fineren en niet-structurele montage, maar nee voor een dragende structurele verbinding. Een correct aangebrachte hotmeltverbinding op een schoon, droog houtoppervlak houdt goed stand bij normale meubelbelastingen; wat het niet verdraagt is aanhoudende hitte, aanhoudende afpelbelasting of een uitgehongerde hechtlijn. Als de verbinding structurele belasting draagt, gebruik dan een stijve vernettingslijm of een mechanisch bevestigingsmiddel.
Kan smeltlijm buitenshuis worden gebruikt?
Standaard EVA-kwaliteiten zijn niet geschikt voor langdurige blootstelling aan de buitenlucht. Vocht, UV en zomerse oppervlaktetemperaturen boven het verwekingsbereik veroorzaken kruip en uiteindelijk falen van de hechting. Voor buiten- of vochtige toepassing zijn een betere chemie en een vochtbestendige specificatie vereist, en de verbinding moet ook worden beschermd door ontwerp, verf of een mechanische bevestiging.
Wat is het verschil tussen hotmeltfilm en hotmeltkorrels?
Korrels worden in de machine gesmolten en als rups- of rollaag aangebracht; film wordt vooraf gecoat tot een gecontroleerde dikte en eenvoudig tussen de substraten gelegd. Korrels kosten minder per kilogram en zijn geschikt voor kantenband met hoge snelheid, terwijl film een uniforme droge hechtlijn geeft zonder zichtbare uitknijping van de lijm. Daarom wordt er de voorkeur aan gegeven op fineer en dunne decoratieve oppervlakken.
Hoeveel lijm heeft een houtbewerkingsverlijming eigenlijk nodig?
Genoeg om beide oppervlakken volledig nat te maken zonder de lijn uit te hongeren, en niet meer. Te veel lijm is een veel vaker voorkomende fout dan te weinig, omdat het teveel nergens heen kan en verandert in uitknijpsels, een sponsachtige laag of een zichtbare lijmlijn. Het doel is een dunne, doorlopende, enigszins doorschijnende film over het hele gewrichtsgebied. Vraag uw leverancier naar het aanbevolen laaggewicht voor uw exacte substraatpaar en bevestig dit vervolgens met een afpeltest in plaats van een visuele controle.
Verbindt hotmeltlijm MDF, multiplex en spaanplaat?
Ja, mits de ondergrond schoon, droog en vrij van losse vezels is. MDF- en spaanplaatranden zijn poreus en trekken de warmte snel uit de lijm, dus een iets zwaarder laaggewicht en een korte verblijftijd onder druk verbeteren het resultaat meestal merkbaar in vergelijking met massief hout.
Het kiezen van een smeltlijm voor houtbewerking komt neer op het matchen van drie dingen: de chemie met de gebruikstemperatuur, de leveringsvorm met de bewerking en de procesinstellingen met de werkelijke snelheid van uw lijn. EVA dekt het merendeel van het meubelwerk binnenshuis, PA verzorgt het warme deel van het assortiment, en PES- of TPU-films en -banen geven u de dunne, uniforme, oplosmiddelvrije verbindingslijn waar fineer en laminaat om vragen.
Omdat hetzelfde polymeer als film, web of poeder kan worden geleverd, is het de moeite waard om dit te controleren volledig assortiment smeltlijmfilms, banen en poeders tegen uw substraatpaar voordat u een specificatie vastlegt, en vraagt om een monster dat onder uw eigen persinstellingen kan worden uitgevoerd. Een korte proef met echte productieonderdelen zal u meer vertellen over de open tijd, het gewicht van de laag en de hittebestendigheid dan welk gegevensblad dan ook.


Neem contact met ons op