


Kort antwoord: je kunt polypropyleen (PP) verlijmen met smeltlijm, maar standaard EVA-, PES- of PA-producten voor algemeen gebruik falen meestal op onbehandeld PP. De praktische oplossing is om een hotmelt op basis van polyolefine te gebruiken, een oppervlaktebehandeling zoals corona, vlam of plasma toe te voegen, of vanaf het begin een PP-compatibele kwaliteit te kiezen. In deze gids wordt uitgelegd waarom PP zich anders gedraagt, hoe u de lijmchemie kunt vergelijken, welke procesparameters van belang zijn en hoe u een kandidaat-lijm kunt testen voordat deze in productie gaat.
Waarom polypropyleen een moeilijk substraat is voor smeltlijmen
Polypropyleen is moeilijk te verlijmen omdat de oppervlakte-energie ervan lager is dan de bevochtigingsdrempel van de meeste smeltlijmen. Onbehandeld PP meet doorgaans ongeveer 29 tot 31 dyn/cm, terwijl veel EVA-, PA- en PES-hotmelts een substraat nodig hebben dat dichter bij 35 tot 38 dyn/cm ligt om zich te verspreiden en een continue verbindingslijn te vormen. PP is ook niet-polair, dus het biedt weinig polaire groepen waarmee de lijm kan interageren. De hoge kristalliniteit ervan veroorzaakt een snelle herkristallisatie bij afkoeling, waardoor de diffusie van de polymeerketen over het grensvlak wordt beperkt. Additieven zoals glijmiddelen, losmiddelen en impactmodificatoren kunnen naar het oppervlak migreren en een zwakke grenslaag creëren. Het resultaat is vaak een hechting die er op het eerste gezicht acceptabel uitziet, maar faalt na veroudering door hitte, vochtigheid of afpelbelasting.
| Substraat | Ongeveer. oppervlakte-energie (dyn/cm) | Bevochtiging door standaard EVA-, PA- of PES-hotmelt | Praktische opmerking |
|---|---|---|---|
| Polypropyleen, onbehandeld | 29–31 | Arm | Vereist lijm of oppervlaktebehandeling van PP-kwaliteit |
| Polyethyleen, onbehandeld | 30–32 | Arm | Vergelijkbaar energiezuinig gedrag als PP |
| ABS | 38–42 | Goed | Algemeen hotmelt-hechtsubstraat |
| PET | 41–44 | Goed | PES- en PA-banen hechten goed |
| Aluminium, schoon | 45 | Uitstekend | Vaak gebruikt als warmteverspreider |
| Hout of papier | 40–60 | Goed | Poreuze oppervlakken zorgen voor mechanische sleuteling |
Welke smeltlijmchemie hecht zich eigenlijk aan polypropyleen?
Op polyolefine gebaseerde hotmelts geven de meest betrouwbare onbehandelde PP-hechting; PA en TPU kunnen werken na oppervlaktebehandeling, terwijl standaard EVA en PES meestal een slechte keuze zijn. Amorf poly-alfa-olefine, vaak APAO of APO genoemd, is geformuleerd met een chemie die lijkt op PP en kan oppervlakken met lage energie bevochtigen. Sommige reactieve polyurethaan-hotmelts presteren ook goed, maar ze harden uit met vocht en gedragen zich anders dan traditionele hotmelts. PA-hotmelts bieden een goede hittebestendigheid en flexibiliteit, maar hun hechting aan onbehandeld PP is meestal op zijn best redelijk. TPU-hotmelts zorgen voor elasticiteit en zijn nuttig voor flexibele laminaten, vooral wanneer het PP-oppervlak is geactiveerd. PES en EVA zijn kosteneffectief op polaire substraten zoals PET, katoen en papier, maar zijn niet de eerste keuze voor PP. De onderstaande tabel vat samen hoe veel voorkomende chemie zich verhoudt.
| Chemie | Onbehandeld PP | Na corona, vlam of plasma | Opmerkingen |
|---|---|---|---|
| APAO of polyolefine | Goed | Uitstekend | Ontworpen voor energiezuinige oppervlakken |
| PA, polyamide | Arm to fair | Goed | Goed heat resistance; flexible grades vary |
| PES, polyester | Arm | Redelijk tot goed | Vaak gebruikt op PET, niet op PP |
| EVA | Arm | Eerlijk | Lage kosten, lage temperatuur |
| TPU | Arm to fair | Goed | Elastisch, goed voor flexibele laminaten |
| PUR, reactief | Redelijk tot goed | Uitstekend | Vochtuithardend, geen klassieke hotmelt |
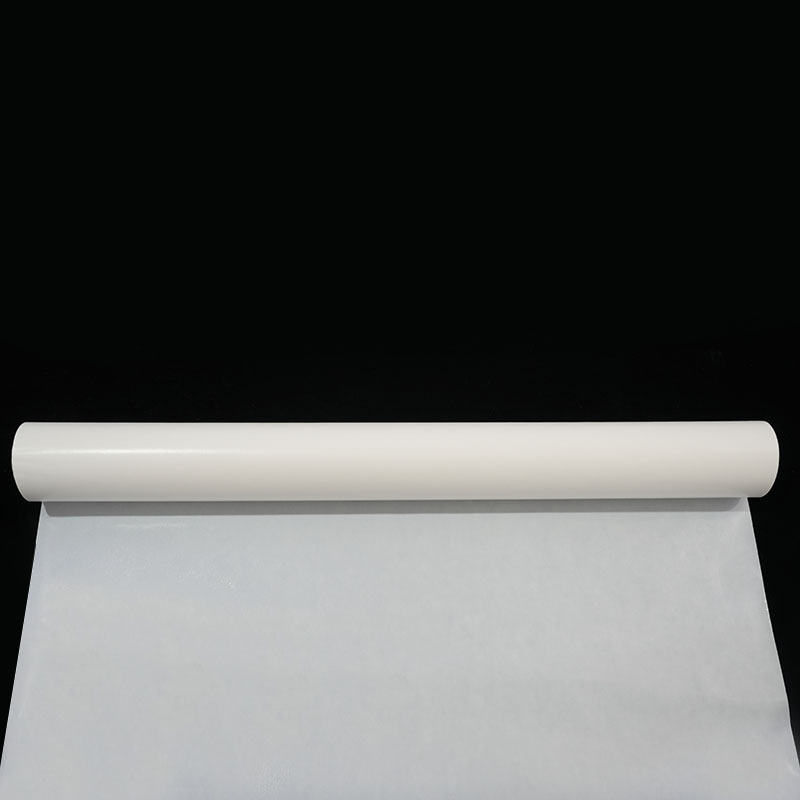
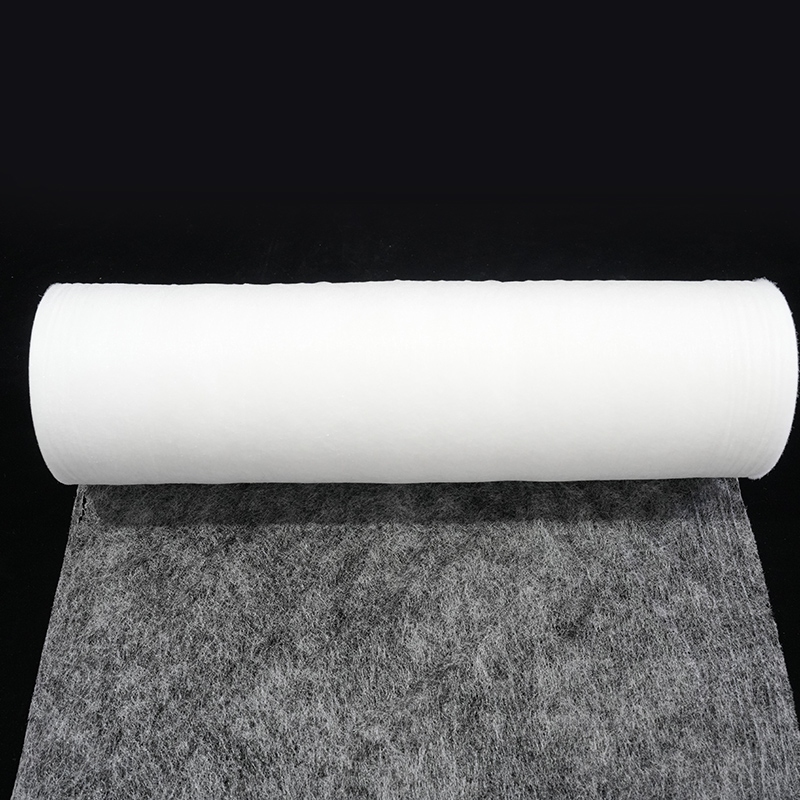
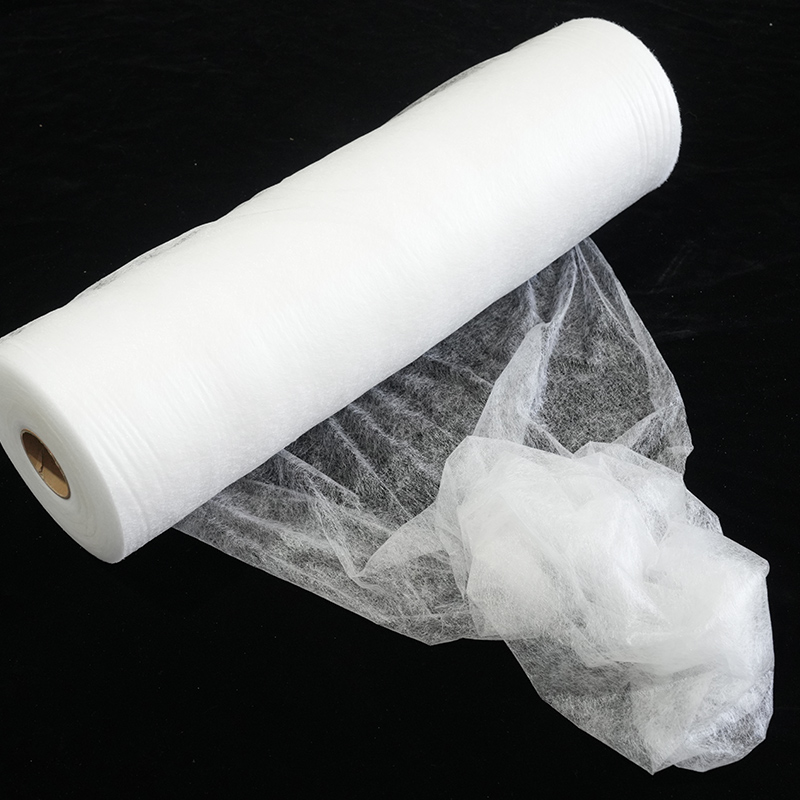
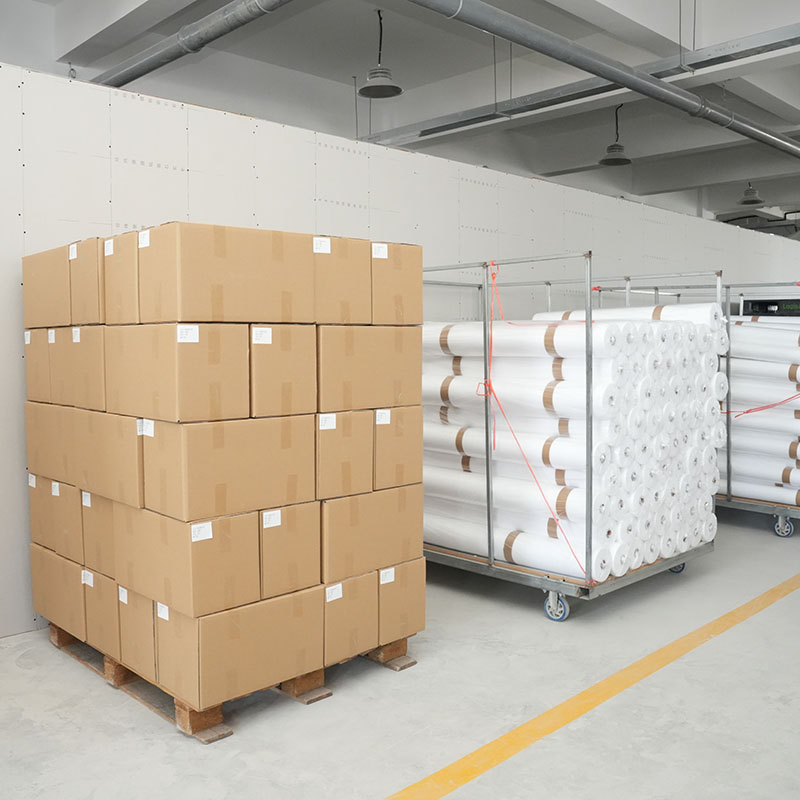 Hele rol PA-smeltlijmvlies voor hittebestendige hechting Thermoplastisch polyamide gaasvlies in hele rolvorm, ademend en wasbaar; geschikt voor geactiveerde PP-composieten die hittebestendigheid, flexibiliteit en schone geautomatiseerde lijnverwerking nodig hebben. Bekijk Product →
Bij de productie van PP-composiet kan een PA-hotmelt-kleefstofbaan fungeren als tussenliggende hechtlaag wanneer het PP-oppervlak op de juiste manier is geactiveerd en de lijn voldoende compressie heeft. Het is geen magische oplossing voor onbehandeld PP, maar het kan hittebestendigheid, flexibiliteit en schone verwerking bieden als de lijmkwaliteit en oppervlaktebehandeling zijn afgestemd op de toepassing.
Oppervlaktebehandeling en procesparameters die PP-verlijming betrouwbaar maken
Oppervlaktebehandeling verbetert de PP-hechting vaak meer dan het overschakelen van de ene standaard hotmelt naar de andere. Coronabehandeling verhoogt de oppervlakte-energie en introduceert polaire groepen. Vlambehandeling werkt goed op dikkere PP-onderdelen en kan in een transportlijn worden geïntegreerd. Plasmabehandeling is nauwkeurig en geschikt voor warmtegevoelige of complexe vormen. Chemische primers zijn een andere optie, maar ze voegen een droogstap toe en vereisen een zorgvuldige controle van de dekking. Na de behandeling kan het oppervlak na verloop van tijd zijn activatie verliezen. Daarom moet de lijm binnen de aanbevolen periode worden aangebracht, vaak minuten tot uren, afhankelijk van de opslagomstandigheden.
- Controleer vóór productie de oppervlakte-energie met een dyne-pen. Een waarde lager dan 35 dyn/cm geeft meestal aan dat de behandeling onvoldoende is of verouderd is.
- Controleer de lijmaanbrengtemperatuur binnen het bereik van de leverancier. Te laag veroorzaakt slechte bevochtiging; te hoog kan het polymeer aantasten en rook of geur veroorzaken.
- Gebruik voldoende compressie om de smelt in de microholten aan het oppervlak te duwen. De typische spleetdruk voor het hechten van banen en films is 0,2 tot 0,6 MPa, maar de juiste waarde hangt af van de stijfheid van het substraat en de lijnsnelheid.
- Stem de open tijd af op de lijnsnelheid. Als de lijm bedekt voordat het tweede substraat arriveert, neemt de hechting sterk af, zelfs als de chemie correct is.
- Koel indien mogelijk onder druk. PP geleidt de warmte langzaam, dus een gecontroleerd koelgedeelte helpt spanning op de verbindingslijnen en doorlezen te voorkomen.
Thermische stabiliteit maakt ook deel uit van het procesvenster. Als de lijm lange tijd in de smelttank blijft zitten, kunnen de viscositeit en kleur veranderen en kan de hechting verzwakken. Een praktische manier om dit risico te kwalificeren is door test de thermische stabiliteit van smeltlijmbanen in industriële omgevingen alvorens op te schalen.
Productvorm afstemmen op uw polypropyleen lijmlijn
De juiste productvorm voor PP hangt af van uw substraatgeometrie, lijnsnelheid en of de lijmlijn ademend vermogen of elasticiteit nodig heeft. Hotmeltfilm met lossingspapier zorgt voor een nauwkeurige dikte en een schone hantering, geschikt voor vlakke laminaten zoals PP-platen op stof of schuim. Hotmeltvlies is lichter en beter ademend, waardoor het bruikbaar is voor PP-non-wovens, filtratiemedia en zachte composieten. Hotmeltpoeder kan worden gestrooid, gedotcoat of gemengd tot een formulering, wat helpt bij onregelmatige oppervlakken en poreuze substraten. Elke vorm heeft compromissen op het gebied van kosten, procesbeheersing en uniformiteit van de binding.
| Vorm | Typisch PP-verlijmingsscenario | Voordelen | Opletten |
|---|---|---|---|
| Film met releasepapier | PP-plaat tot stof of schuim | Nauwkeurige dikte, schone bediening | Hogere kosten, heeft compressie nodig |
| Web | PP-vlies of schuimlaminering | Ademend, zachte hand, laag gewicht | Diktetolerantie, controle van het lijmgewicht |
| Poeder | PP-composiet met onregelmatige oppervlakken | Kan worden gestrooid, gemengd of gepuntcoat | Stofbeheersing, uniformiteit |
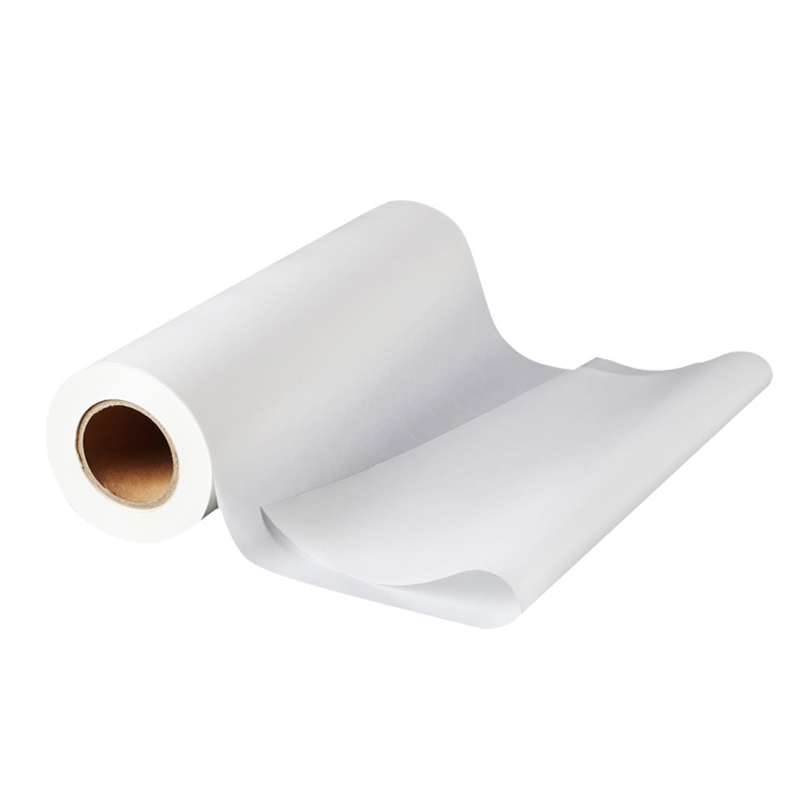 Elastische TPU-hotmelt-kleeffilm met lossingspapier Transparante thermoplastische polyurethaanfilm met rugpapier, die zorgt voor een elastische, uniforme hechting van vlakke laminaten zoals PP-platen op stoffen, schuim en schoenencomponenten. Bekijk Product →
Een TPU-smeltlijmfilm met rugpapier is een praktische optie wanneer de PP-assemblage elasticiteit en een schone verwijderbare voering nodig heeft voor automatische plaatsing. Voor toepassingen waarbij poeder nodig is in plaats van een doorlopende laag, kan een PES-smeltlijmpoeder worden overwogen nadat is bevestigd dat het PP-oppervlak is geactiveerd en dat de poederkwaliteit compatibel is met de vereiste temperatuur en hechtingsdoel.
 PES Hotmelt-lijmpoeder voor textiel- en industriële verlijming Wit copolyesterpoeder voor geactiveerde PP en poreuze substraten, dat wasbestendigheid en stabiliteit bij hoge temperaturen biedt voor textiel, auto-interieurs, schoenen, filtratie en verpakkingen. Bekijk Product →
Hoe u een smeltlijm op PP kunt testen en kwalificeren
De kwalificatie moet beginnen met een kleine proefrun, omdat de gegevensbladen van leveranciers zelden de exacte PP-kwaliteit, additieven en lijnomstandigheden weergeven die u gebruikt. Begin met een oppervlakte-energiecontrole en voer vervolgens een ontworpen experiment uit waarbij het behandelingsniveau, de lijmtemperatuur, open tijd en compressie worden gevarieerd. Het doel is niet alleen om een sterke initiële hechting te bereiken, maar ook om te begrijpen hoe de hechting zich gedraagt na hitte, vochtigheid en mechanische belasting. In de onderstaande tabel staan tests vermeld die praktisch zijn voor de meeste PP-verlijmingsprojecten.
| Testen | Wat het je vertelt | Typische acceptatiefocus |
|---|---|---|
| T-peeling of 180 graden peeling | Grensvlakhechting en flexibiliteit | Afpelsterkte na 24 uur en na veroudering door hitte |
| Lap-schaar | Belastbaarheid van de verbindingslijn | Sterkte bij kamertemperatuur en bij gebruikstemperatuur |
| Warmte veroudering | Thermische stabiliteit van lijm en ondergrond | Geen delaminatie na blootstelling aan 70°C of 85°C |
| Vocht of water weken | Vochtbestendigheid en hydrolyserisico | Behoud van sterkte na 48 tot 168 uur |
| Thermisch fietsen | Stress door expansiemismatch | Geen scheuren of randlift na herhaalde cycli |
Veelvoorkomende valkuilen en aankooprisico's
De meeste problemen met de PP-hechting worden veroorzaakt door het substraat of het proces, en niet alleen door de lijm. Een datasheet kan een uitstekende hechting op een generieke polyolefine laten zien, maar uw PP kan talk, glasvezel, vlamvertrager of kleurstof bevatten die de oppervlaktechemie en warmteoverdracht verandert. Bij het verlijmen van composieten voor het interieur van auto's worden PP-substraten bijvoorbeeld vaak gecombineerd met stof of schuim, en de vereisten omvatten een lage geur, hittebestendigheid en consistente afpelsterkte. Controleer altijd de exacte PP-kwaliteit en het additievenpakket voordat u een lijm aanbrengt.
- Een lijm selecteren alleen op basis van de temperatuur. Het smeltpunt voorspelt de hechting aan PP niet.
- Het negeren van verval van oppervlaktebehandeling. Behandelde PP kan zijn activatie verliezen tijdens opslag of lange lijnonderbrekingen.
- Te weinig compressie gebruiken. Hotmelt heeft contactdruk nodig om een laagenergetisch oppervlak te bevochtigen.
- Met uitzicht op diktetolerantie. Bij het verlijmen van films en banen verandert de diktevariatie de warmteoverdracht en de spanning van de verbindingslijnen.
- Ervan uitgaande dat de ene batch overeenkomt met de volgende. Vraag naar gegevens over de viscositeit, het verwekingspunt en de hechting van lot tot lot.
- Eindgebruiksvoorwaarden vergeten. Een verbinding die de afpeltest bij kamertemperatuur doorstaat, kan falen in een warm auto-interieur of een vochtige verpakkingslijn.
Wanneer de toepassing zichtbare interne onderdelen betreft, moet u de substraat- en procesvereisten vroegtijdig beoordelen met de Composietverlijming voor auto-interieur gebruiksscenario in gedachten, omdat oppervlaktebehandeling, geur- en hittebestendigheid daar meestal belangrijker zijn dan bij algemeen lamineren.
Veelgestelde vragen
Kan standaard EVA-hotmeltlijm polypropyleen verlijmen?
Standaard EVA-smeltlijm kan polypropyleen pas verbinden nadat het PP-oppervlak is geactiveerd, en zelfs dan is de hechting meestal matig. Onbehandeld PP heeft een te lage oppervlakte-energie om typisch EVA goed te kunnen bevochtigen. Als u EVA moet gebruiken, behandel dan het oppervlak en test vóór productie de exacte PP-kwaliteit.
Heeft u bij PP altijd een oppervlaktebehandeling nodig?
Nee, maar het hangt af van de lijmchemie. Op polyolefine gebaseerde hotmelts zijn zo samengesteld dat ze hechten aan oppervlakken met lage energie en kunnen werken op onbehandeld PP. PA-, TPU-, PES- en EVA-hotmelts hebben doorgaans een corona-, vlam-, plasma- of primerbehandeling nodig om een aanvaardbare hechting te bereiken.
Welke productvorm is het beste voor polypropyleenverlijming?
Film met lossingspapier is het beste voor nauwkeurige, vlakke laminaten. Web is beter voor ademende of zachte composieten. Poeder werkt goed voor onregelmatige oppervlakken, puntcoating of mengen in een formulering. Er bestaat geen universele beste vorm; de beslissing moet de geometrie van het substraat, de lijnsnelheid en de vereiste elasticiteit volgen.
Hoe weet je of een smeltlijm op PP blijft plakken?
Voer een proefproef uit met uw werkelijke PP-substraat en lijnomstandigheden. Meet oppervlakte-energie, afpelsterkte, overlapafschuiving, hitteveroudering en vochtbestendigheid. Een leveranciersgegevensblad is een startpunt, geen kwalificatie. De verbinding moet nog steeds aan de eisen voldoen na de zwaarste blootstelling aan temperatuur en vochtigheid die tijdens gebruik wordt verwacht.
Bij smeltlijm voor polypropyleen gaat het minder om het vinden van één universeel product, maar meer om het matchen van de chemie, oppervlaktevoorbereiding, productvorm en procesvenster. Als de PP onbehandeld is en de lijm van standaard EVA- of PES-kwaliteit is, is falen waarschijnlijk. Als het oppervlak geactiveerd is en de lijmchemie compatibel is met energiezuinige substraten, kan PP-binding herhaalbaar en productievriendelijk zijn. Begin met een kleine proef, meet de juiste eigenschappen en houd het procesvenster onder controle voordat u overgaat tot een volledige uitvoering.


Neem contact met ons op